
Orta Doğu'da %82 dolgulu PE/PP masterbatch için SAT-T75 üç vidalı ekstrüder hattı
%82 dolgulu PE/PP masterbatch için SAT-T75 üç vidalı su halkalı granülasyon hattı (L/D 52, 250 kW, 600 dev/dk).
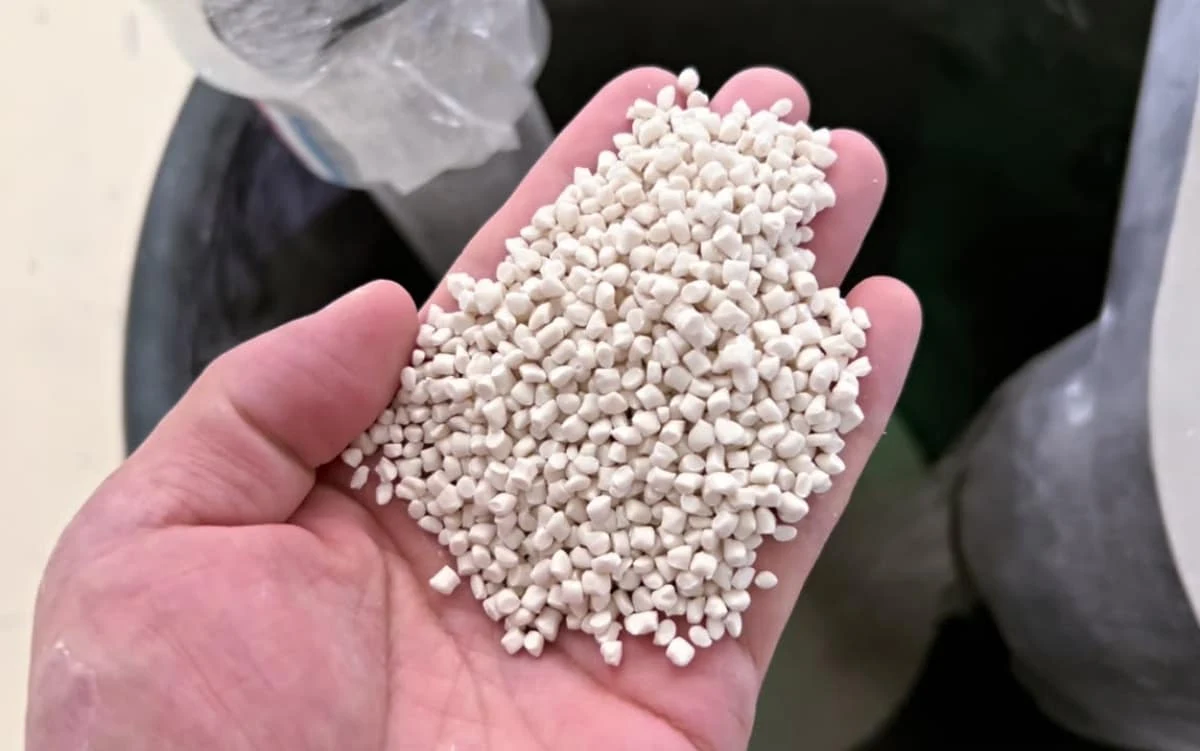
USEON, %82 dolgu içeren PE/PP masterbatch için L/D oranı 52, AC 250 kW ana motorlu ve 600 dev/dk vida devirli SAT-T75 üç vidalı ekstrüder su halkalı granülasyon hattı tedarik etti.
Proses zorlukları
Poliolefin kompaundlamada yüksek dolgulu PE/PP masterbatch üretimi kendine özgü fiziksel ve mekanik zorluklar taşır. Formülasyonda dolgu oranı %82'ye ulaştığında dolgu parçacıklarını ıslatıp kaplamak için yalnızca sınırlı bir PE/PP matrisi kalır. Bu formülasyon ekstrüzyon sistemi için birkaç proses zorluğu doğurur:
Toz besleme ve dağılım
Yüksek oranda toz, ekstrüderde besleme kararsızlığına ve topaklanmaya yol açabilir; bu da dağıtıcı ve dispersif karıştırma üzerindeki gereksinimleri artırır.
Reçine ile ıslatma, kaplama ve plastikleştirme
Düşük orandaki PE/PP reçinesinin yüksek oranda dolgu parçacığını ıslatıp kaplaması gerekir; bu da uygun vida konfigürasyonu, kalış süresi ve karıştırma verimi gerektirir.
Eriyik basıncı ve mekanik aşınma
Yüksek dolgulu malzemeler genellikle daha yüksek viskozite gösterir ve bu durum eriyik basıncında dalgalanmalara yol açabilir. Ayrıca yüksek oranda mineral veya aşındırıcı dolgu, vida elemanlarının ve kovan gömleklerinin aşınmasını hızlandırabilir.
Sürekli granülasyon kararlılığı
Yüksek dolgulu masterbatch'in eriyik akış davranışı ve soğuma özellikleri saf PE/PP reçinesinden farklıdır; sürekli çalışmayı desteklemek için uygun granülasyon yöntemi ve soğutma verimi gerekir.
Proseste odak noktaları
Bu %82 dolgulu PE/PP masterbatch formülasyonunda proses tasarımı; kararlı toz besleme, dolgunun ıslatılması, polimerle kaplama, eriyik basıncı kontrolü, aşınma direnci ve sürekli granülasyon kararlılığına odaklanır.
USEON çözümü
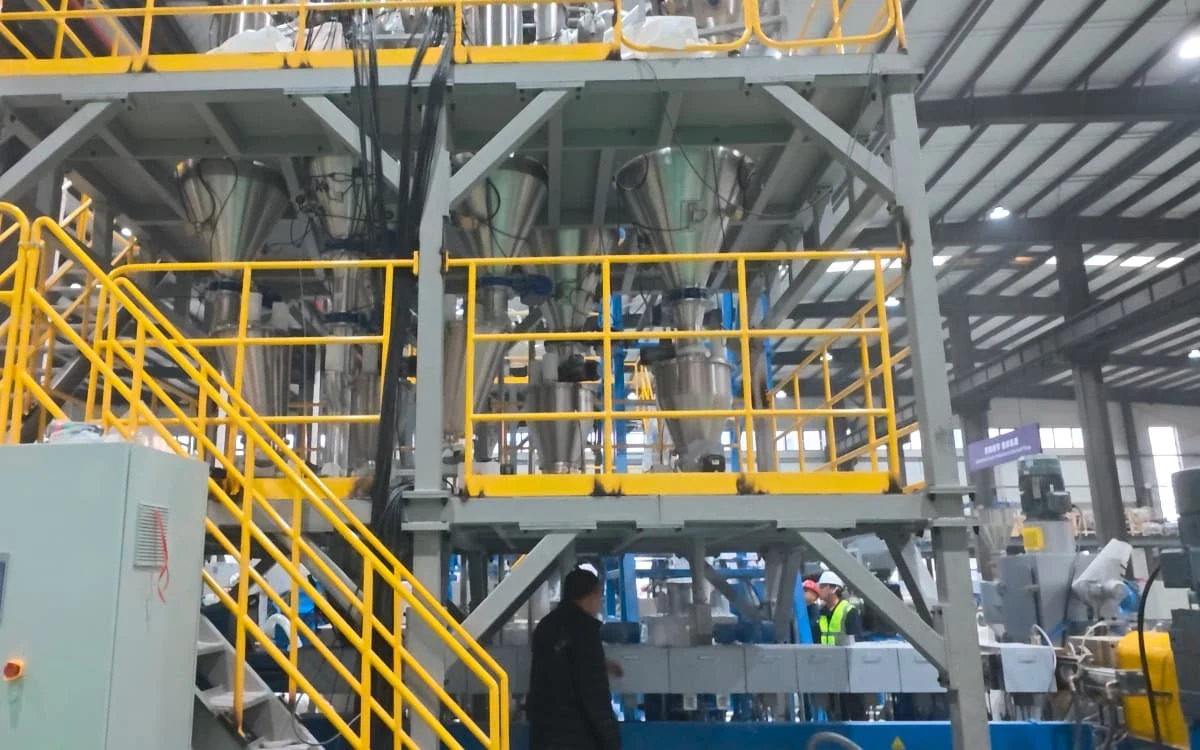
%82 dolgu oranının getirdiği proses zorluklarını karşılamak için USEON, ana makine olarak SAT-T75 üç vidalı ekstrüderi kullanan ve bir su halkalı granülasyon hattıyla tamamlanan sürekli bir kompaundlama sistemi tasarlayıp tedarik etti. Uzatılmış proses bölümü ve üç vidalı karıştırma etkisi sayesinde bu çözüm, yüksek dolgulu formülasyonların kararlı ekstrüzyonunu ve granülasyonunu destekleyecek şekilde kurgulanmıştır.
Temel ekipman konfigürasyonu
SAT-T75 üç vidalı ekstrüder
Ana kompaundlama ünitesi olan üç vidalı konfigürasyon, dağıtıcı ve dispersif karıştırma verimini desteklemek için kullanılır.
52 L/D oranı
Kovan ve vidalar 52 L/D oranıyla yapılandırılmıştır; bu da uzatılmış bir proses bölgesi sağlar.
AC 250 kW motor ve 600 dev/dk
Azami 600 dev/dk vida devrini destekleyen AC 250 kW ana tahrikle donatılan hat, yüksek viskoziteli, yüksek dolgulu eriyiklerin işlenmesi için gereken güç girdisini ve torku sağlar.
Su halkalı granülasyon hattı
Akış yönünde ilerideki bölümde, kalıp yüzeyinde kesme ve hızlı su soğutması için su halkalı sistem bulunur.
Geleneksel çift vidalı sistemlere kıyasla üç vidalı konfigürasyon daha fazla malzeme alışverişi ve karıştırma imkânı sunarak yüksek dolgulu formülasyonlarda dağıtıcı ve dispersif karıştırmayı iyileştirmeye yardımcı olur. 52 gibi uzun bir L/D oranıyla birlikte üç vidalı sistem gerekli kalış süresini sağlar. Basınç oluşturma kabiliyeti de yüksek dolgulu eriyiğin kalıptan daha kararlı geçmesine yardımcı olarak ekstrüzyon basıncındaki dalgalanmaların azalmasına katkı sağlar.
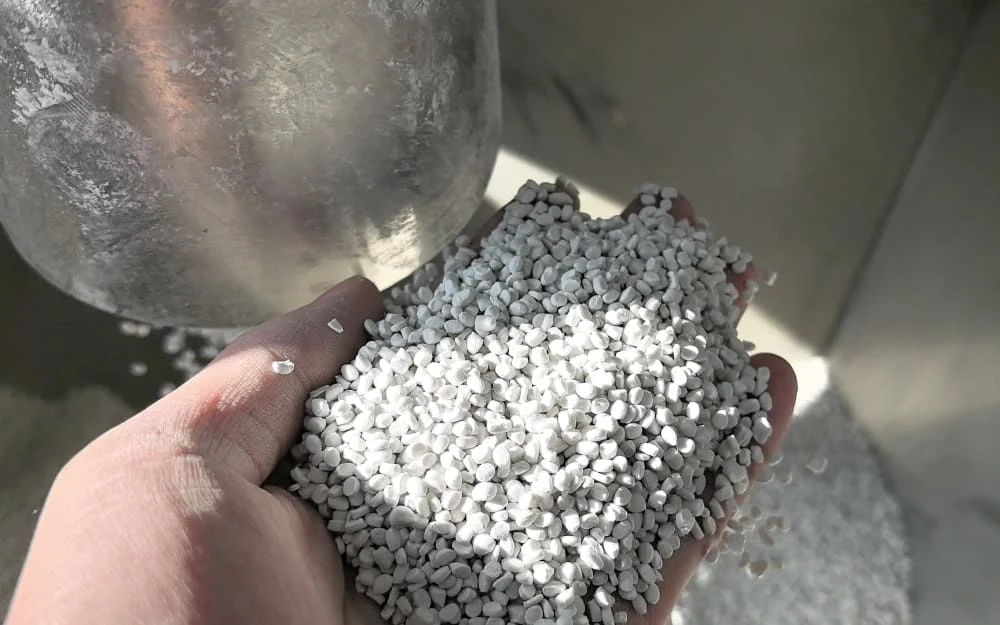
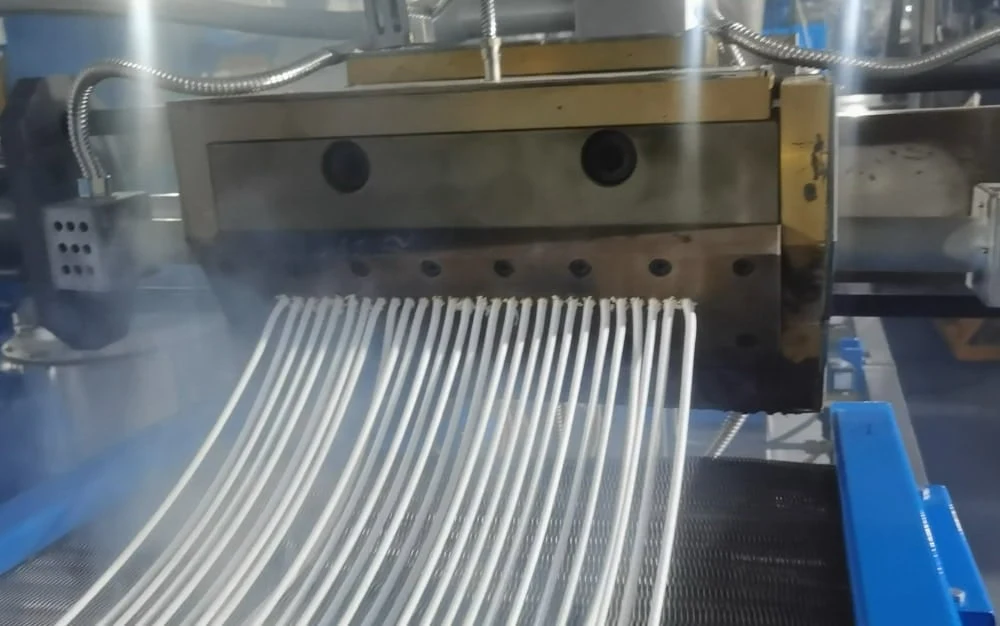
Mineral dolgulu PE/PP uygulamalarında su halkalı granülasyon hattı uygun bir son ünite seçeneğidir. %82 dolgu içeren PE/PP eriyiği kalıp plakasından çıkarken dönen bıçaklar eriyiği kalıp yüzeyinde keserek granül haline getirir. Granüller ardından dolaşan su halkasıyla taşınıp soğutulur; bu da yapışmayı azaltmaya ve sürekli granülasyonu desteklemeye yardımcı olur.
Proje videosu
SSS
%82 dolgu oranı PE/PP masterbatch kompaundlamayı neden zorlaştırır?
%82 dolgu oranı, dolgu parçacıklarını ıslatıp kaplamak için yalnızca sınırlı bir PE/PP matrisi kaldığı anlamına gelir. Bu durum toz topaklanması ve ekipman aşınması riskini artırır. Ekstrüderin karmaşık ıslatma ve karıştırma işlemlerini sınırlı bir sürede yapması gerekir; yüksek eriyik viskozitesi de ekstrüzyon basıncında dalgalanmalara neden olabilir.
Neden üç vidalı ekstrüder seçilmeli?
Geleneksel çift vidalı sistemlere kıyasla üç vidalı konfigürasyon daha fazla malzeme alışverişi ve karıştırma imkânı sunar. Bu, büyük miktarda dolgu işlenirken dağıtıcı ve dispersif karıştırmayı iyileştirmeye yardımcı olarak dolgunun reçine matrisinde homojen dağılımını destekler.
52 L/D oranının karıştırma ve kalış süresi açısından önemi nedir?
Yüksek dolgulu formülasyonlarda 52 L/D oranı uzatılmış bir proses bölümü sunar. Bu, malzemenin kovan içindeki kalış süresini artırır ve sınırlı polimer eriyiğine dolgu parçacıklarını ıslatıp kaplamak için daha fazla fırsat tanıyarak genel kompaund kalitesinin iyileşmesine yardımcı olur.
Su halkalı granülasyon, yüksek dolgulu PE/PP masterbatch'e nasıl katkı sağlar?
Su halkalı granülasyon hattı, yüksek dolgulu poliolefin eriyikleri için uygundur. Eriyik kalıp plakasından çıkarken dönen bıçaklar onu kalıp yüzeyinde keserek granül haline getirir. Granüller ardından dolaşan su halkasıyla taşınır ve hızla soğutulur; bu da yapışmayı azaltmaya ve sürekli granülasyonu desteklemeye yardımcı olur.
Yüksek dolgulu bir masterbatch granülasyon hattı seçmeden önce hangi proses bilgileri netleştirilmelidir?
Proses gereksinimlerini doğru değerlendirmek için uygun hattı seçmeden önce baz reçineyi, dolgu türünü, dolgu oranını, hedef kapasiteyi, katkıları, tercih edilen granülasyon yöntemini ve nihai granülden beklentileri netleştirmek faydalıdır.
Teklif alın
Malzemenizi, formülasyonunuzu ve hedef kapasitenizi bize iletin.
- 01Proses değerlendirmesi
- 02Mühendis görüşmesi
- 03Hat teklifi

Souder Chen
Kompaundlama bölümü müdürü
2008'den beri USEON'da. Çift vidalı kompaundlama, devolatilizasyon ve geri dönüşüm hatları.