
آلات البثق والتركيب
تصنع USEON آلات البثق وأنظمة التحبيب وأنظمة التحكم في خط التركيب. وتُورَّد كل آلة منفردة أو جزءًا من خط متكامل جاهز للتشغيل.
- آلات البثق
- أنظمة التحبيب
- نظام التحكم
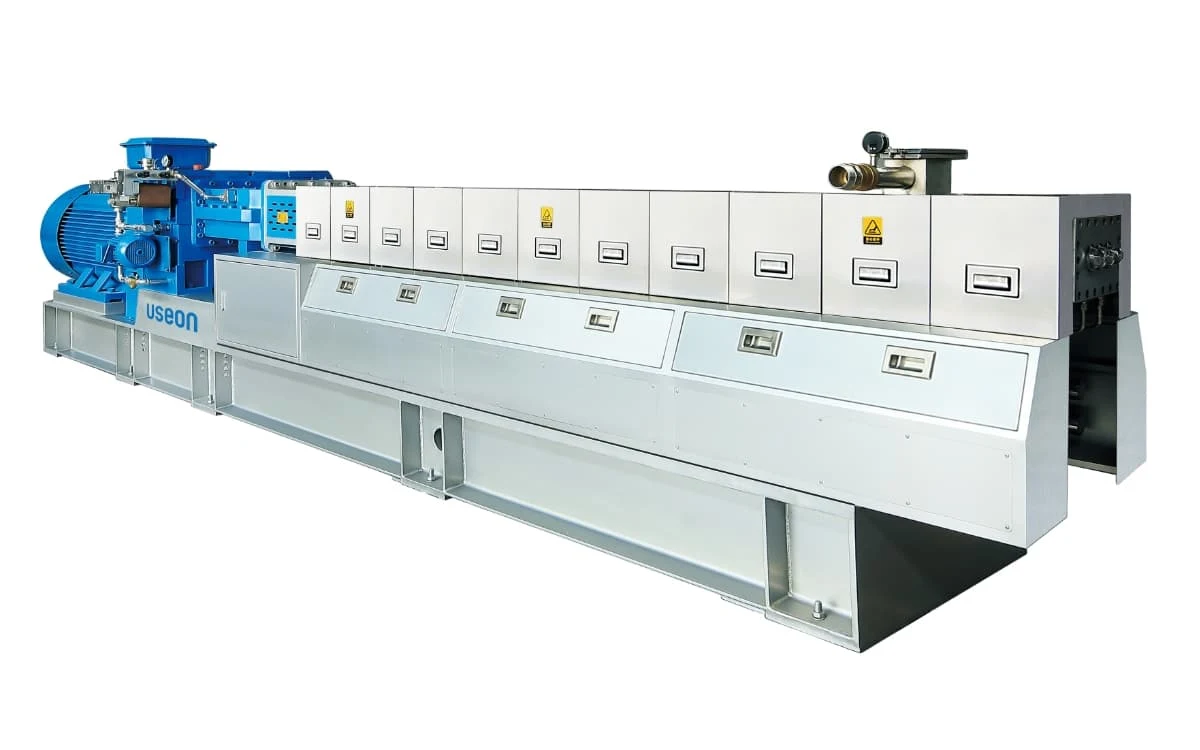
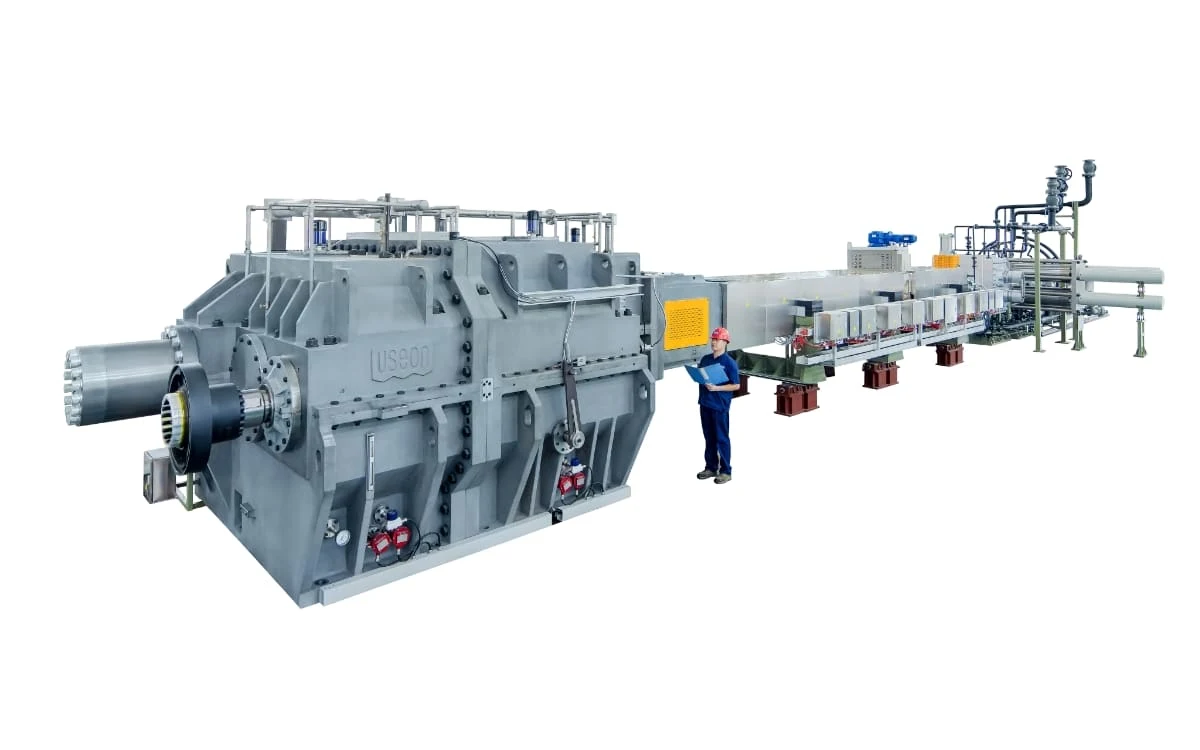
- قطر اللولب في الآلات ثنائية اللولب، من Lab-20 إلى طرازات SAT الكبيرة
- 22–360مم
- قطر اللولب في الآلات أحادية اللولب، من TDD20 إلى TDD500
- 20–500مم
- التحبيب تحت الماء، من UWP300 إلى UWP4000
- 50–8,000كجم/ساعة
الآلات بالترتيب الذي تمر به المادة
يضم خط التركيب سبع محطات ونظام تحكم واحدًا. وكل آلة لها صفحة خاصة بها مرتبطة من محطتها.
- 01التغذية
التحميل بالتفريغ، ومغذيات حجمية أو وزنية بفقد الوزن (loss-in-weight)، ومغذيات جانبية.
معروضة مع كل تطبيق - 02آلة البثق
تصهر المادة وتخلطها وتنزع غازاتها وتبني الضغط.
- 03ترشيح المصهور
مبدّل المصافي ومضخة المصهور.
تُكوَّن مع الخط - 04التحبيب
ست طرق لقطع الحبيبات.
- 05نزع الماء والتصنيف
مجفّف بالطرد المركزي، ومصنّف اهتزازي.
جزء من كل نظام تحبيب - 06النقل والتخزين
منفاخ وصومعة.
تُكوَّن مع الخط - 07التعبئة
أكياس أو أكياس جامبو.
تُكوَّن مع الخط
نظام تحكم واحد لجميع المحطات السبعنظام التحكم الذكي في آلة البثق
هل تشتري خطًا كاملًا لمنتج واحد؟ تعرض صفحة آلة إنتاج الماستر باتش خطًا متكاملًا للماستر باتش المالئ أو ماستر باتش الألوان أو الإضافات، محطة بمحطة.
آلات البثق حسب ترتيب اللوالب
لولب واحد أو اثنان أو ثلاثة، أو آلتا بثق على التوالي. والمادة هي التي تحدد الترتيب: كيف تُغذّى، ومقدار القص الذي تتحمله، وهل يجوز أن تلامس الماء عند القالب.
معظم الخطوط
ثنائية اللولب
الخيار القياسي لتركيب البوليمرات، وهو عادةً الأوفر اقتصاديًا.
- المقاسات
- 22–360 مم · خمس سلاسل
نسب مالئ عالية
ثلاثية اللولب
عندما يحدّ حجم التغذية من الطاقة الإنتاجية: المساحيق الخفيفة ونسب المالئ العالية جدًا.
- المقاسات
- من SAT-T35 إلى SAT-T95
حساسة للحرارة
ترادفي: ثنائي اللولب + أحادي اللولب
الخلط في آلة البثق ثنائية اللولب، ثم التبريد وبناء الضغط في آلة أحادية اللولب بطيئة الدوران.
- المقاسات
- من SAT52-TDD150 إلى SAT95-TDD240
البثق بالصهر
أحادية اللولب
بثق المصهور مع التهوية، أو التغذية القسرية للكتل، أو المرحلة الثانية في الخط الترادفي.
- المقاسات
- من TDD20 إلى TDD500
آلات البثق ثنائية اللولب: خمس سلاسل
قارن بين السلاسل جنبًا إلى جنب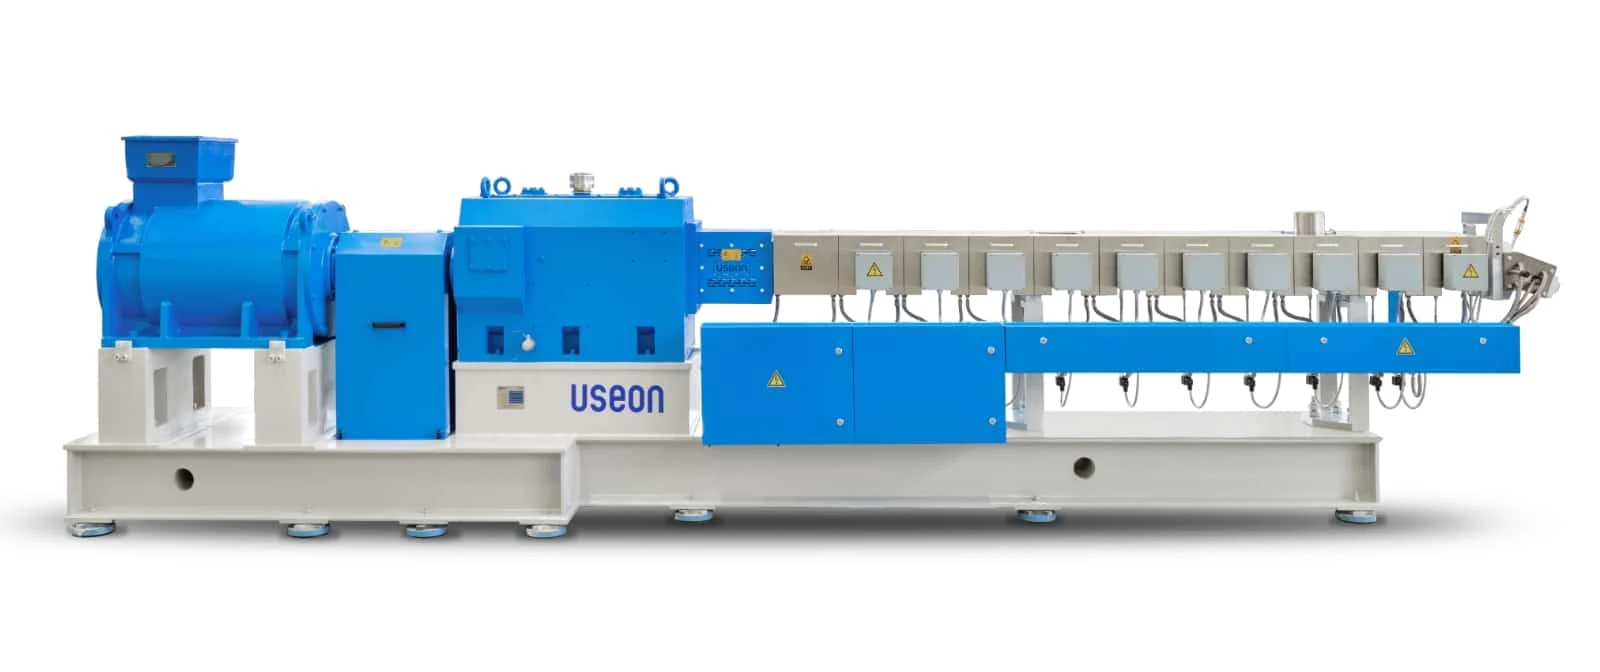 SAT41–130 مم · 9–10.9 N·m/cm³متحدة اتجاه الدوران. لمعظم مهام التركيب.
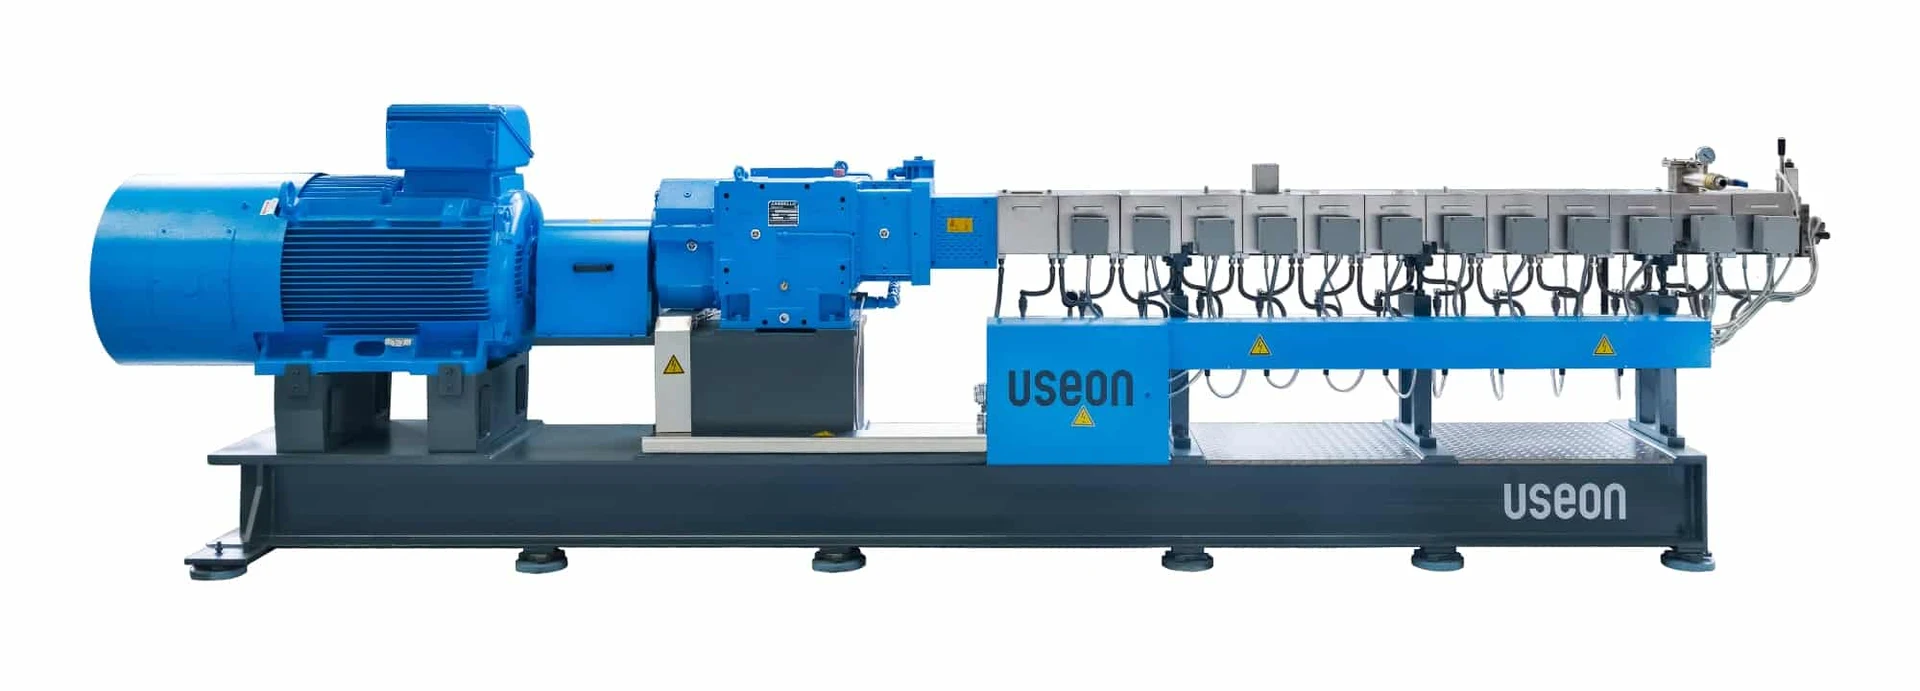 U+27–93 مم · حتى 18 N·m/cm³متحدة اتجاه الدوران، عزم دوران عالٍ.
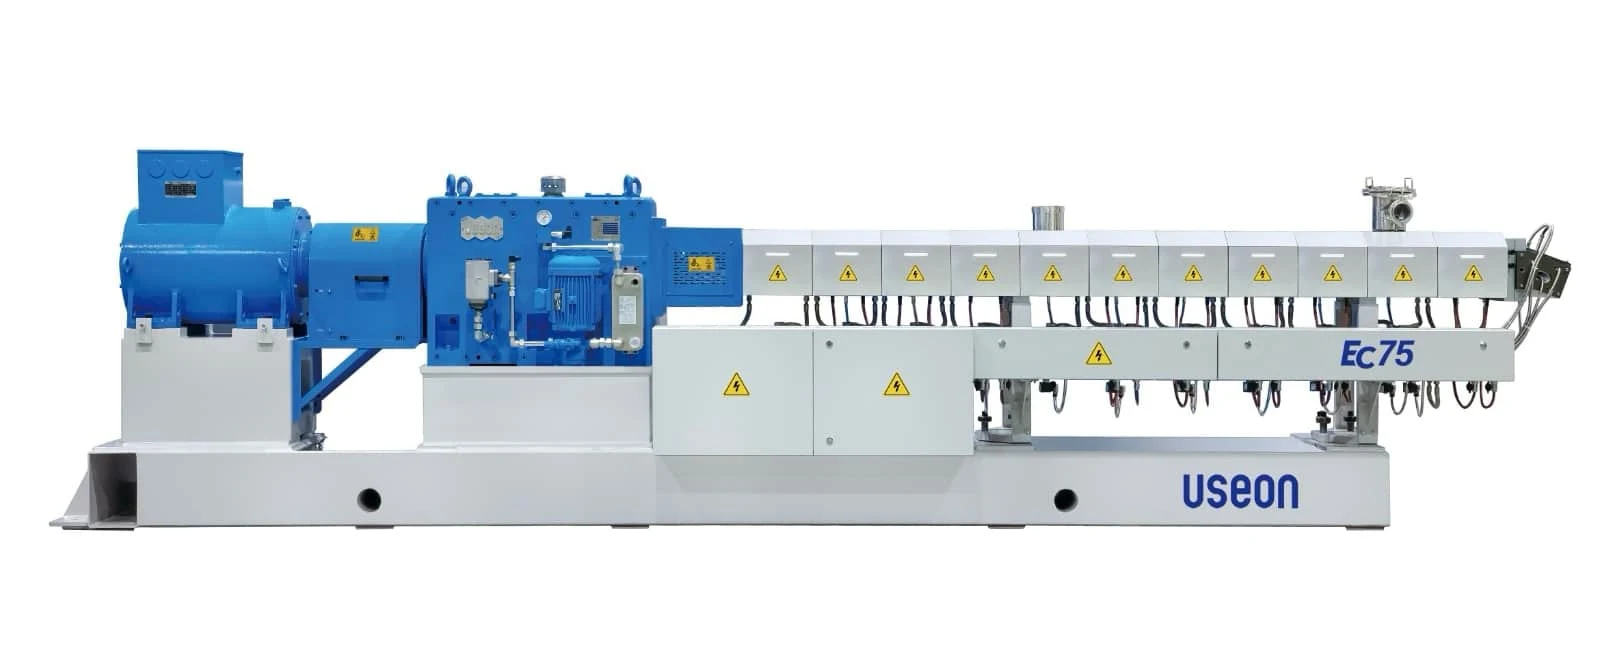 EC26.5–71 مم · 10–800 كجم/ساعةمتحدة اتجاه الدوران، محرك بمغناطيس دائم.
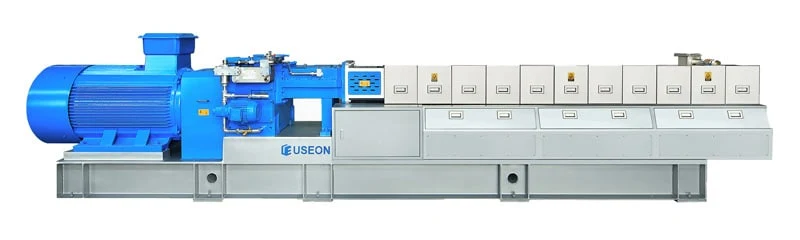 TDY41–108 مم · 4.9–5.8 N·m/cm³متعاكسة اتجاه الدوران، قص منخفض.
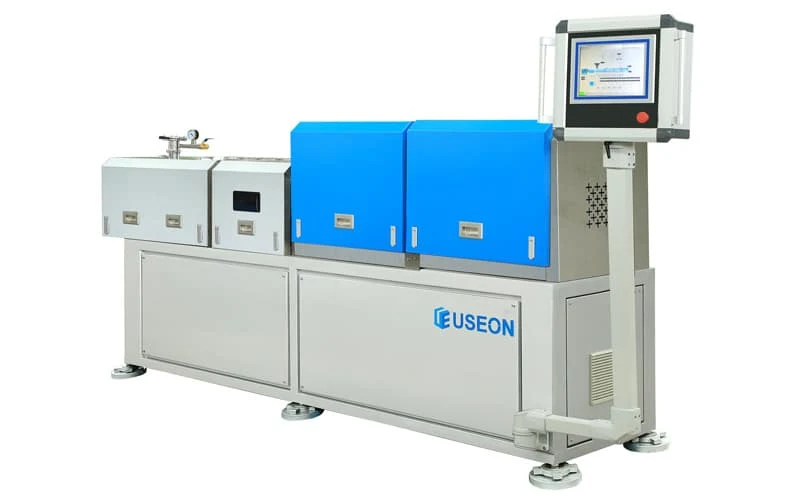 المخبرية22–35.6 مم · 5–60 كجم/ساعةللتجارب والدفعات الصغيرة.
التحبيب: ست طرق لقطع الحبيبات
لا توجد آلة تحبيب مثالية، بل توجد الآلة الأنسب لمادتك. ويتحدد الاختيار بموضع القطع وبما إذا كانت الحبيبات تلامس الماء.
| الطريقة | بعد القالب | تلامس الحبيبات مع الماء | شكل الحبيبات | المواد النموذجية |
|---|---|---|---|---|
| خيوط مبرّدة بالماء | قالب الخيوطحوض المياهماسحة المياهالقطعالمصنّف | نعم | أسطوانية | معظم المركّبات: اللدائن الهندسية، والمواد المدعّمة بالألياف الزجاجية، وماستر باتش الألوان |
| خيوط مبرّدة بالهواء | قالب الخيوطناقل التبريد بالهواءالقطعالمصنّف | لا | أسطوانية | المواد التي يجب أن تبقى جافة: PLA / PBAT، وخلطات النشا، والألياف الطبيعية، ونسب المالئ العالية |
| خيوط تحت الماء | قالب الخيوطالمزلق المائيالقطعمجفّف بالطرد المركزيالمصنّف | نعم | أسطوانية | إعادة التدوير مع التغيير المتكرر للمصافي؛ PET؛ PBT / PA المدعّمان بالألياف الزجاجية |
| الحلقة المائية | لوح القالبالقطع عند وجه القالبالحلقة المائيةمجفّف بالطرد المركزيالمصنّف | نعم | عدسية الشكل | ماستر باتش PE / PP المالئ، وTPV / TPE، وEVA، وPVC المرن |
| تحت الماء | صمام التحويللوح القالبالقطع تحت الماءدائرة المياهمجفّف بالطرد المركزي | نعم | شبه كروية | اللدائن المطاطية الطرية واللزجة، والحبيبات الدقيقة، وXLPE، والإنتاجية العالية |
| وجه القالب بالتبريد الهوائي | لوح القالبالقطع عند وجه القالبالنقل الهوائي، فاصل سيكلونيناقل تبريد اهتزازي | لا | — | PVC، وHFFR، وWPC، والماستر باتش عالي المالئ والقابل للتحلل |
نظام التحكم الذكي في آلة البثق
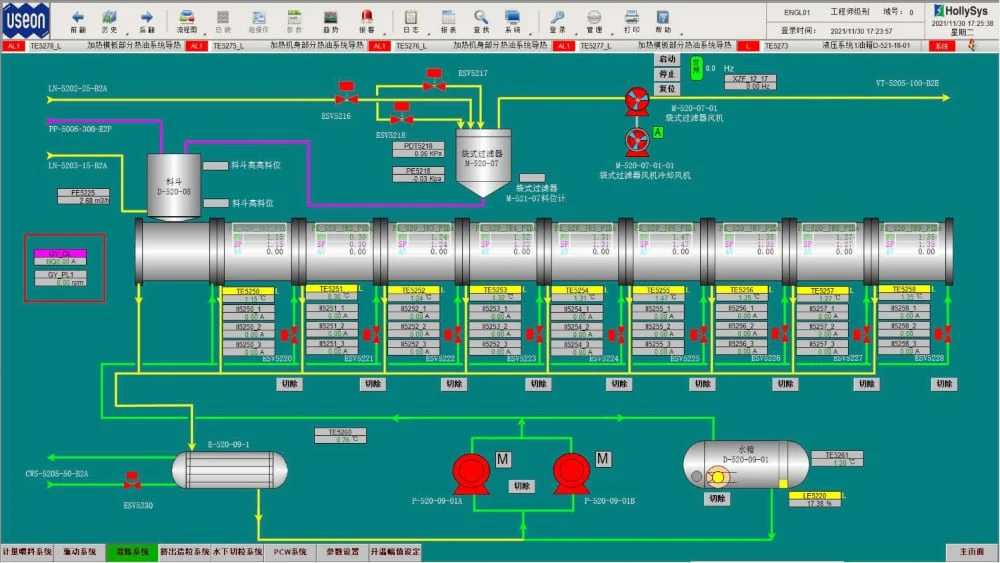
يدير نظام تحكم واحد المحطات السبع كلها. وهو مصمم لإدارة الإنتاج، ويستطيع خبراؤنا تشخيص آلاتك عبر الإنترنت.
التصميم معياري: يلبّي متطلباتك الحالية ويمكن توسيعه لتلبية احتياجاتك المستقبلية.
أو ابدأ من المادة
إذا كنت تعرف ما تريد إنتاجه ولم تحدد الآلة بعد، فصفحات القطاعات تسلك الاتجاه المعاكس: من المنتج إلى الخط.
التركيب والبثق
الماستر باتش، واللدائن الهندسية، ومركّبات الكابلات وTPE وPVC واللدائن الحيوية، والبثق التفاعلي، ومعالجة البولي أوليفينات النهائية.
اعثر على تطبيقك القطاعالبثق الرغوي
ألواح XPS وPET الرغوية، وحبيبات EPS وPLA الرغوية، وصفائح XPE والصفائح الرغوية الدقيقة، والخطوط المخبرية.
اعثر على خط البثق الرغوي المناسبخطوط أخرى مبنية على هذه الآلات
إعادة التدويرإزالة المواد المتطايرةبثق الصفائحالطاقة الجديدةالتطبيقات الخاصة
قبل أن تختار
ثلاثة أدلة من مهندسي العمليات لدينا.
آلة البثق أحادية اللولب مقابل آلة البثق ثنائية اللولب
أين يناسب كلٌّ منها، ومتى تستحق آلة البثق ثنائية اللولب الاستثمار.
اقرأ الدليل الطاقة الإنتاجيةاختناقات الطاقة الإنتاجية في آلة البثق ثنائية اللولب: كيف تجد الاختناق الحقيقي
كيف تجد الاختناق الحقيقي: التغذية أم عزم الدوران أم التهوية أم القالب.
اقرأ الدليل درجة حرارة المصهورلماذا تكون درجة حرارة المصهور أعلى من درجة الحرارة المضبوطة في آلة البثق ثنائية اللولب؟
من أين تأتي الحرارة في آلة البثق ثنائية اللولب.
اقرأ الدليلاحصل على عرض سعر
لست متأكدًا من آلة البثق المناسبة؟ أخبرنا بالمادة والتركيبة والطاقة الإنتاجية التي تحتاجها، وسنوصي بالآلة ونقدّم عرض سعر لها منفردة أو ضمن خط متكامل.
- 01البوليمر والمواد المالئة أو الألياف ونسبها
- 02الطاقة الإنتاجية المستهدفة، والآلات التي تشغّلها حاليًا
- 03التوصية والتكوين وعرض السعر

Souder Chen
رئيس قسم تركيب البوليمرات
يعمل في USEON منذ 2008. خطوط تركيب البوليمرات بآلات البثق ثنائية اللولب، وخطوط إزالة المواد المتطايرة وإعادة التدوير.