
آلة البثق ثنائية اللولب U7 لتركيب PP مع 35–40% تلك في الهند
خط U7 ثنائي اللولب لمادة PP مع 35–40% من التلك بنعومة 3000 ميش، يرتكز على احتياطي عزم دوران يبلغ 18 N·m/cm³ وتغذية جانبية بمساعدة التفريغ.
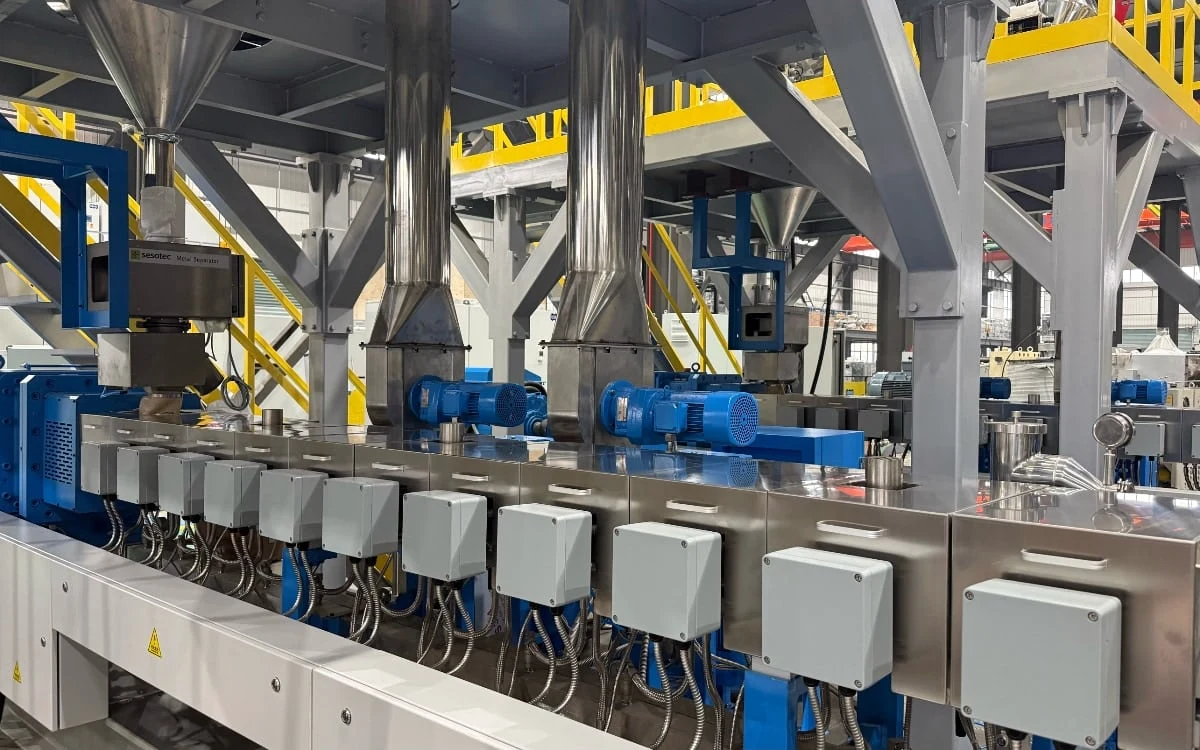
في تطبيقات التعديل بالمالئات، عندما ترتفع نسبة التلك إلى 35–40% وتتجاوز نعومة الجسيمات 3000 ميش، يبدأ نظام البثق ثنائي اللولب في مواجهة تحدياته الحقيقية.
هل يكمن عنق الزجاجة في التشتيت غير الكافي، أم في محدودية عزم الدوران؟
هل هو قص غير كافٍ، أم عدم استقرار العملية على المدى الطويل؟
في الممارسة الهندسية الفعلية، تفرض الأنظمة عالية التعبئة بالتلك على احتياطي عزم الدوران واستقرار التغذية وتوافق النظام ككل متطلبات أعلى بكثير مما يُتوقع عادةً.
التحدي
إذن، ما الذي تختبره فعلًا نسبة تلك تبلغ 35–40% في آلة البثق ثنائية اللولب؟
التأثير الأكثر مباشرة هو القفزة غير الخطية في الحِمل. فعندما يلتقي المسحوق الناعم بنعومة 3000 ميش بمصفوفة PP، تؤدي المساحة السطحية النوعية الهائلة إلى ارتفاع لزوجة المصهور فورًا («تغلّظ» المصهور).
وهذا يقود إلى مفارقة هندسية:
رفع الطاقة الإنتاجية يتطلب سرعة دوران عالية
لكن السرعات العالية ترفع حرارة القص في PP بشكل حاد، مما يؤدي إلى تدهور المادة واصفرارها وفقدان خصائص أدائها بالكامل.
التحكم في درجة حرارة المصهور يتطلب سرعة دوران منخفضة
غير أنه ما إن تنخفض السرعة حتى يبلغ عزم الدوران سقفه (حدّ عزم الدوران)، ما قد يتسبب في «توقّف» الآلة أو إيقافها كليًا.
في أرض المصنع، يظهر ذلك عادةً في أربعة سيناريوهات مزعجة:
حِمل عالٍ مستمر
يجب أن تتحمل المعدات أحمالًا عالية بشكل متواصل، لا مجرد ذروات قصيرة الأمد.
الحساسية للتذبذبات
حتى أدنى التغيرات في التغذية تتضخم لتصبح تذبذبات كبيرة في عزم الدوران والتيار.
اختناقات العملية
بسبب ارتفاع محتوى الهواء في المساحيق الناعمة، تصبح التغذية الجانبية ونزع الغازات عنقَي الزجاجة الحاسمين لاستقرار العملية.
البلى والاهتراء
يؤدي الكشط طويل الأمد تدريجيًا إلى الإخلال بدقة النظام واستقراره التشغيلي.
استراتيجية الحل
عزم دوران نوعي 18 N·m/cm³: ليس حيلة تسويقية، بل أساس الاستقرار
استخدمنا علبة تروس مستوردة قادرة على توفير عزم دوران نوعي عالٍ يبلغ 18 N·m/cm³، ما يتيح للآلة الحفاظ على سرعة دوران معقولة حتى في ظروف التعبئة العالية. ويضمن هذا النهج ضغط بثق كافيًا مع إبقاء تراكم حرارة القص ضمن حدود تحمّل مصفوفة PP بهامش مريح.
«التفريغ + التغذية الجانبية المبرّدة بالماء ونزع الغازات الجانبي»: حل عنق الزجاجة في العملية
يتميز التلك بنعومة 3000 ميش بكثافة ظاهرية منخفضة ومحتوى هواء مرتفع. وإذا لم يُسحب الهواء المحتبس في الوقت المناسب، فإنه يضخّم تذبذبات الحِمل ويخلّ باستمرارية البثق. ومن خلال الجمع بين مغذٍّ جانبي مبرّد بالماء بمساعدة التفريغ ووحدة نزع غازات جانبية، حققنا:
- إدخالًا مستمرًا ومستقرًا للمالئات الناعمة بنسب تعبئة عالية.
- إزالة فعّالة للهواء المحمول في المسحوق وللمواد المتطايرة في المصهور.
- انخفاضًا كبيرًا في تذبذب عزم الدوران.
منطق التصميم الإنشائي: الموازنة بين الخلط والعمر التشغيلي
حسّنّا تكوين اللولب. فبدلًا من السعي الأعمى وراء عناصر قص عنيفة، استخدمنا عناصر لولب مصممة خصيصًا لتحقيق تشتيت عالٍ. وفي الوقت نفسه، اعتمدنا مواد أصلب مقاومة للبلى في المناطق الحرجة لضمان صمود الدقة أمام الأحمال العالية طويلة الأمد.
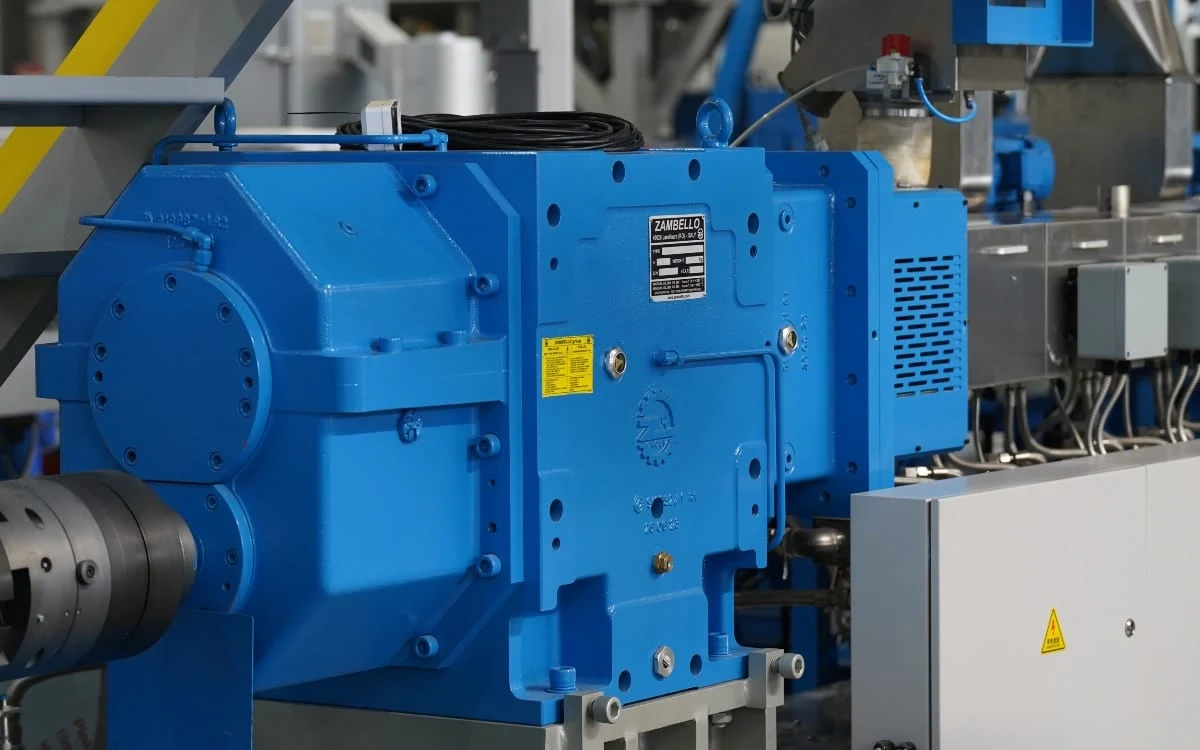
Zambello TST-62/75 COR-HD 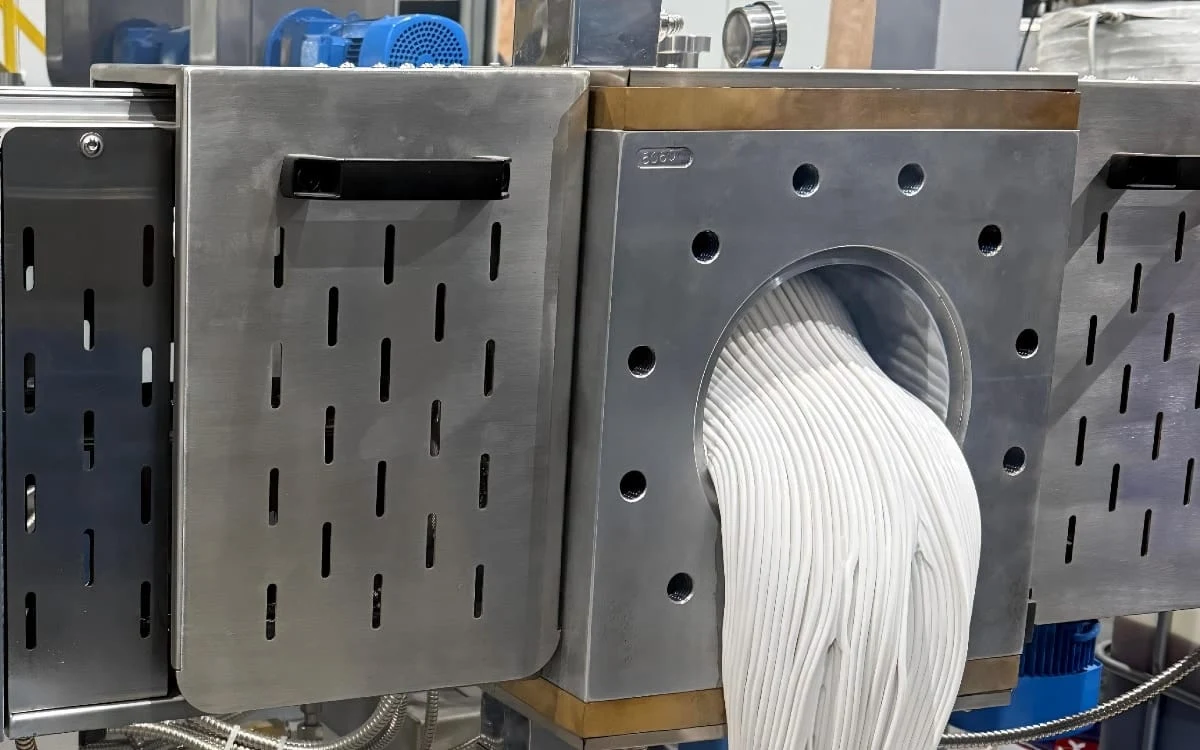
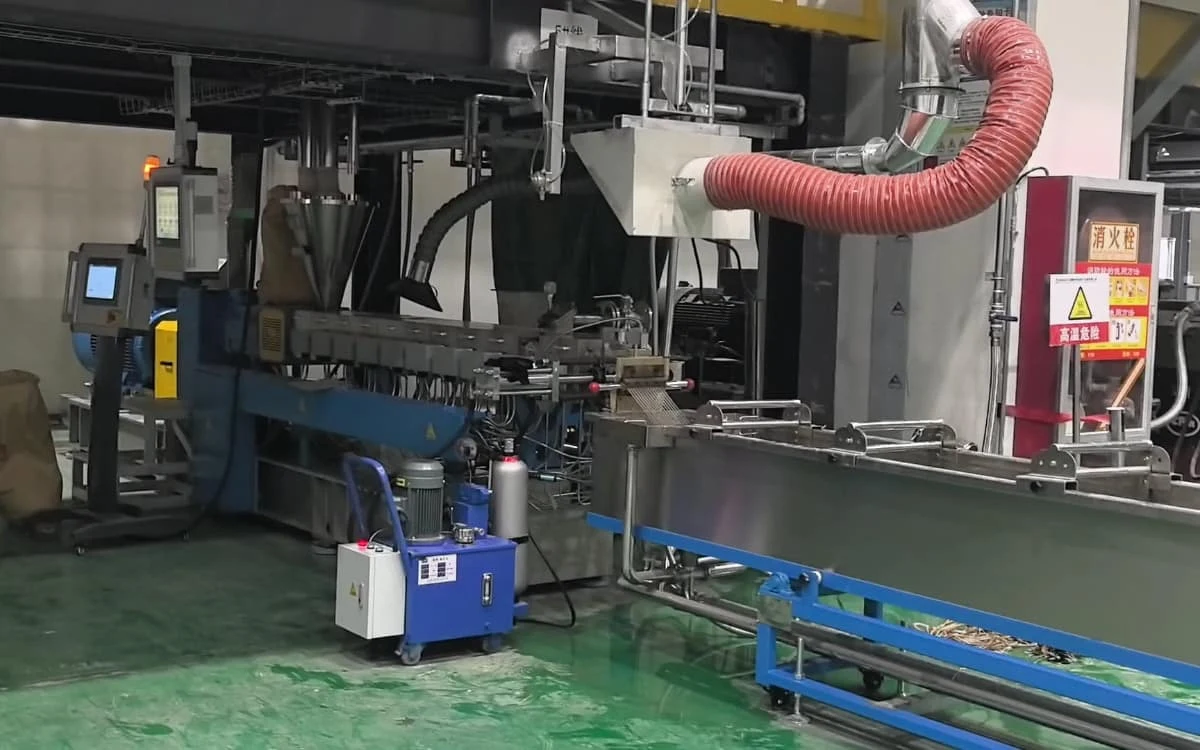
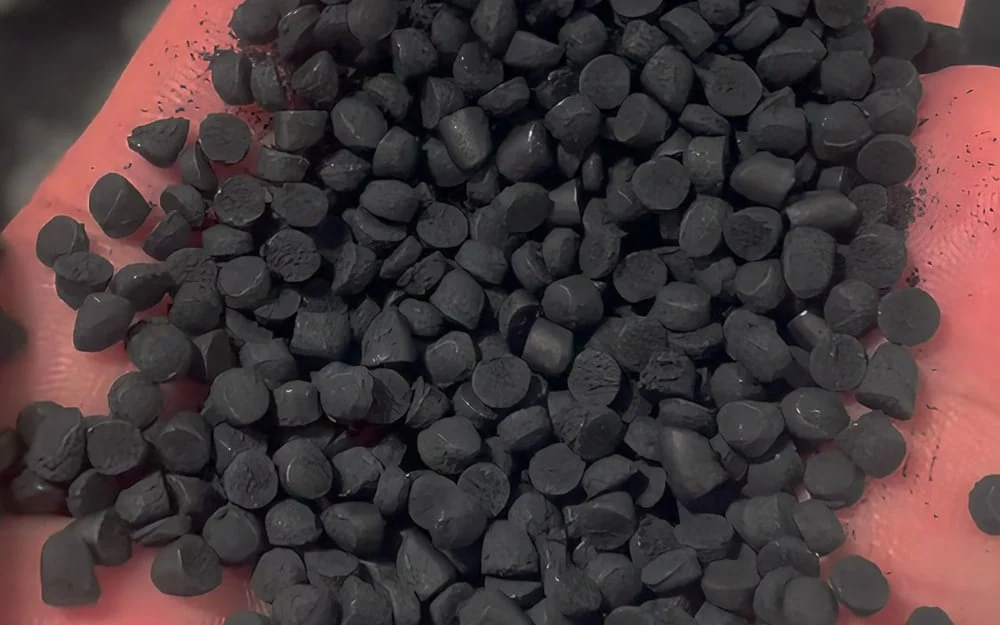
تركيب PP مع 35–40% تلك
ليس «القوة الغاشمة» بل «استقرار النظام»
بالنسبة لهذا النظام تحديدًا، يمكن تلخيص تجربتنا الناجحة الأخيرة في: «احتفظ بهامش من عزم الدوران، ووفّر مخرجًا للغاز، وحسّن نقل المادة».
نتائج التحقق
تشغيل مستقر وبلوغ الطاقة الإنتاجية المستهدفة.
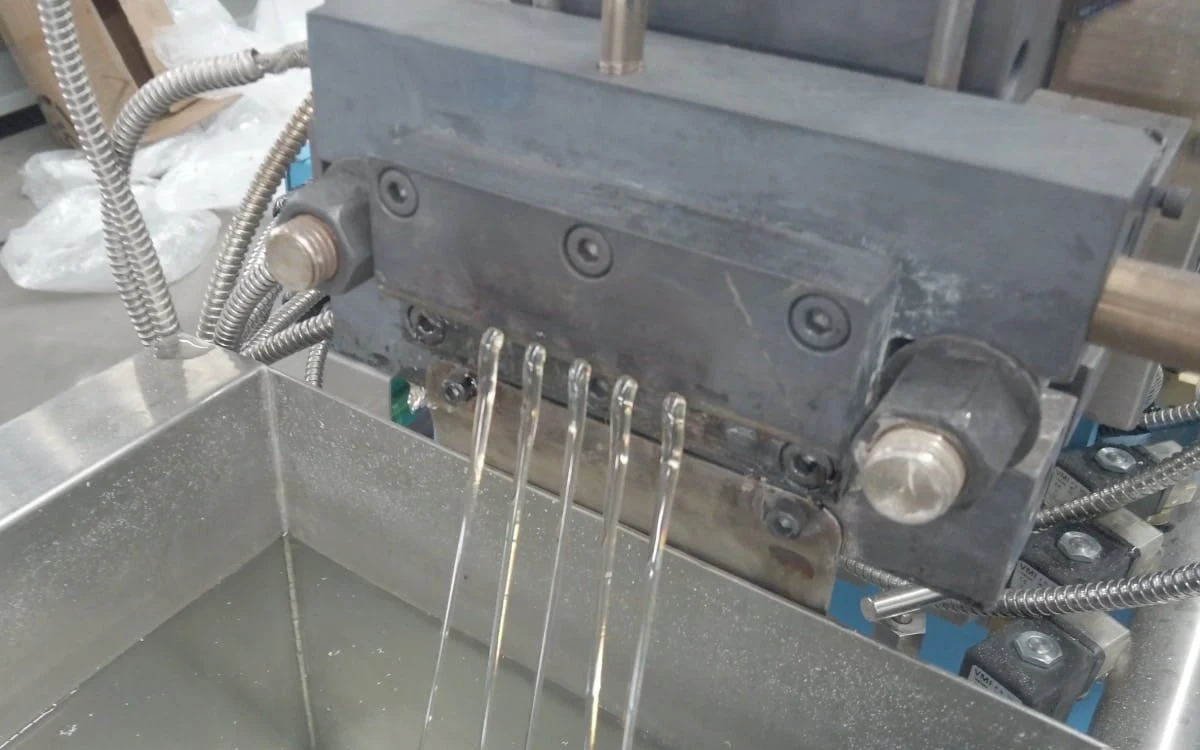
خلال التحقق من العملية في الموقع، أتمّ هذا النظام المعبّأ بالتلك بنجاح مراحل بدء التشغيل والتشغيل في الحالة المستقرة واختبار الطاقة الإنتاجية الكاملة.
كان تشغيل النظام مستقرًا وقابلًا للتحكم. واستوفى الأداء العام معايير القبول لدى العميل، ووفّر أساسًا موثوقًا لتخطيط الطاقة الإنتاجية مستقبلًا.
فيديو المشروع
الخلاصة
يبيّن هذا التطبيق العملي أن التحديات في الأنظمة عالية النعومة وعالية التعبئة لا يمكن حلها بمعامل واحد، بل هي مسألة توافق للنظام يشمل احتياطي عزم الدوران واستقرار التغذية وقدرة التغذية الجانبية والبنية المقاومة للبلى.
تلخّص خبرتنا الهندسية ذلك في: «احتياطي عزم الدوران هو الأساس، والاستقرار هو الجوهر، ومقاومة البلى هي الضمان». وبدلًا من التشغيل الدائم على حافة الإخفاق، من الأفضل توسيع نافذة المعالجة من خلال تكوين منهجي للمعدات.
ولا تتحقق الفوائد الاقتصادية للتعديل بالتعبئة العالية فعليًا إلا عندما تستطيع المعدات العمل بسلاسة ضمن نطاق الحِمل على المدى الطويل.
احصل على عرض سعر
أخبرنا بالمادة والتركيبة والطاقة الإنتاجية المستهدفة.
- 01مراجعة العملية
- 02مكالمة مع مهندس
- 03مقترح الخط

Souder Chen
رئيس قسم تركيب البوليمرات
يعمل في USEON منذ 2008. خطوط تركيب البوليمرات بآلات البثق ثنائية اللولب، وخطوط إزالة المواد المتطايرة وإعادة التدوير.